


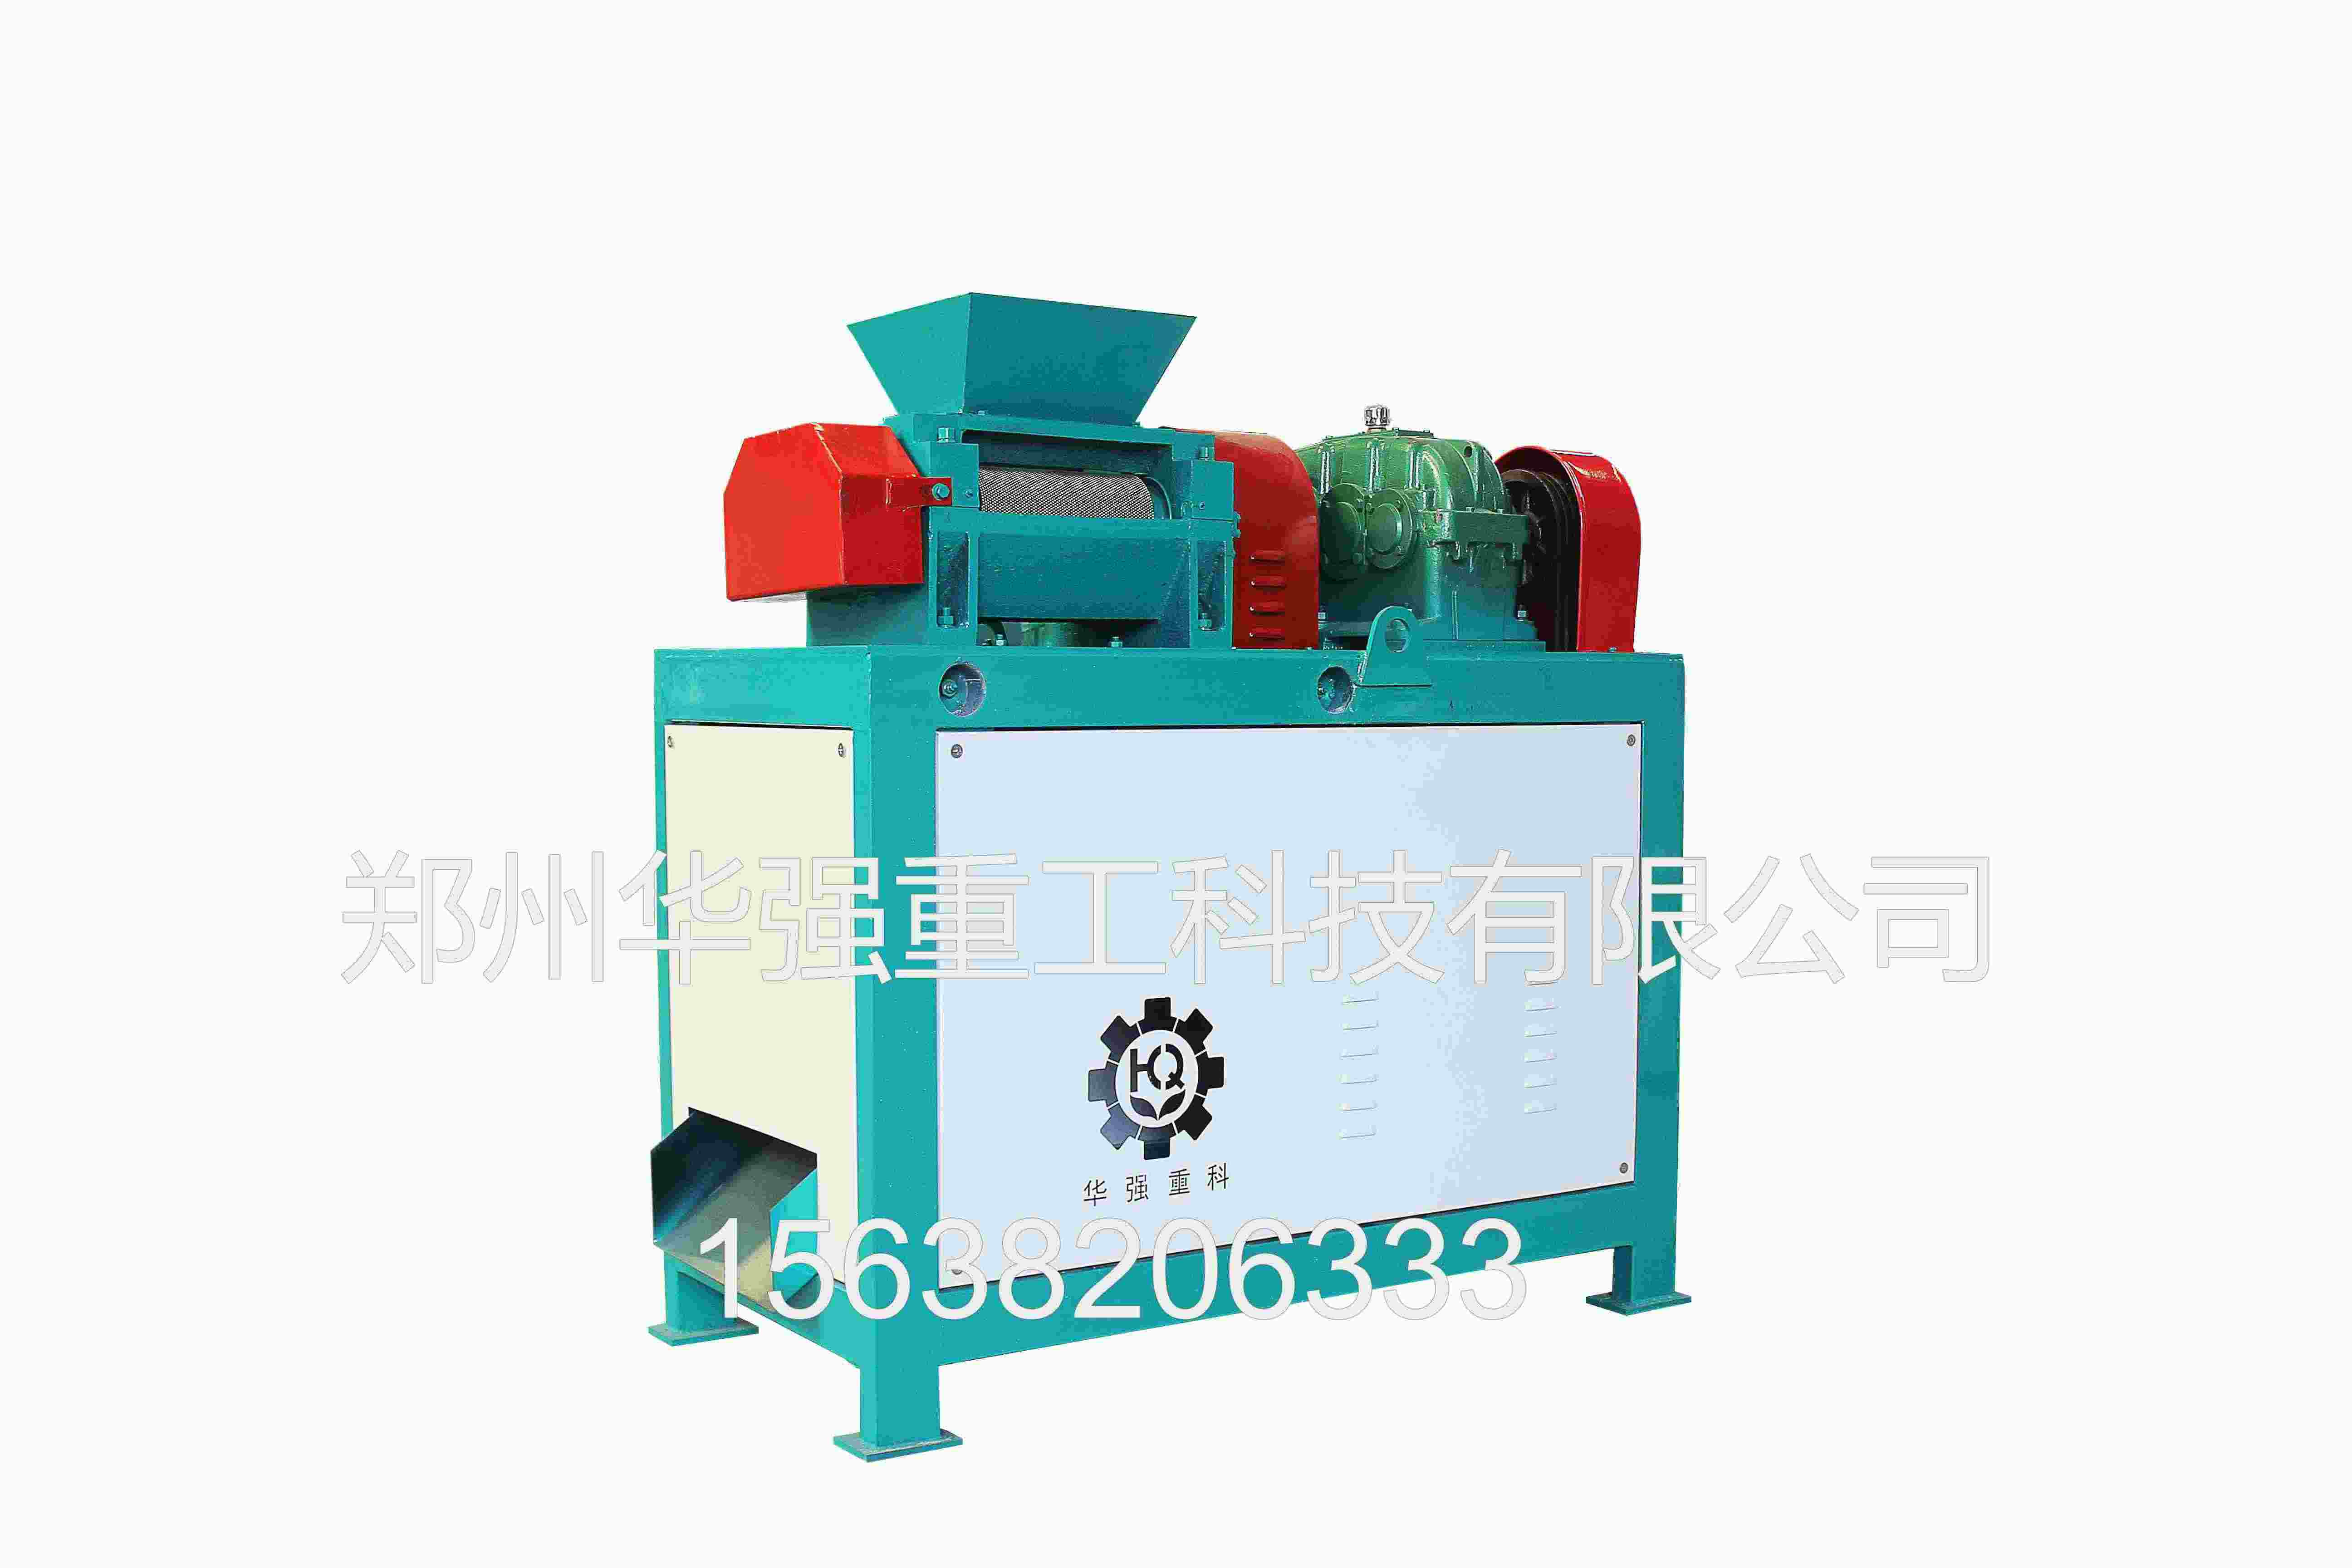
在电厂脱硫石膏资源化利用领域,压球机作为核心成型设备,其选型是否科学直接决定了生产线的运行效率与成品质量。许多企业在选购时仅关注价格或产能参数,却忽视了物料特性与设备适配性的关键匹配,导致投产后出现成球率低、球团强度不足、设备故障频发等问题。
一、先摸透物料特性,再定设备参数
脱硫石膏与普通石膏、石灰粉等物料存在显著差异:其游离水含量通常在12%-17%,颗粒粒径集中在0.05-0.1mm,比表面积大、流动性差,且含有少量未反应的碳酸钙和亚硫酸钙。这些特性决定了其对压球机的特殊要求:
含水率适配:含水率超过15%时,物料易粘附辊面,需选择带刮板清理装置的机型;含水率低于10%时,物料塑性不足,需通过高压成型弥补。
粒度要求:粒径超过3mm的粗颗粒会导致球团表面粗糙、强度不均,需在压球前增设半湿物料粉碎机进行预处理。
腐蚀性防护:脱硫石膏中的亚硫酸钙对金属有一定腐蚀性,辊皮需采用高铬合金或不锈钢材质,避免长期使用后出现锈蚀坑洼,影响成型效果。
二、产能匹配:避免“小马拉大车”或“大材小用”
脱硫石膏压球机的产能需与上游烘干、下游烘干冷却工段精准匹配。以日产200吨成品为例,理论小时产能需达到8-10吨,但考虑到设备检修、物料波动等因素,实际选型产能应预留10%-15%的余量,建议选择时产12吨的机型。若产能不足,会导致上游物料堆积、下游供料中断;若产能过剩,则会增加设备空载损耗,提高吨煤耗电量。
三、核心部件选型:三大关键指标
辊皮材质与硬度
辊皮是压球机的核心磨损件,脱硫石膏硬度虽低,但长期摩擦仍会导致普通碳钢辊皮快速磨损。建议选择高铬合金辊皮(硬度HRC58以上),耐磨性能较普通辊皮提升3倍,单次使用寿命可达8000小时以上,大幅减少停机更换频率。液压系统稳定性
液压系统负责提供成型压力并保护设备,脱硫石膏压球所需压力通常在15-25MPa。需选择带恒压调节功能的液压系统,压力波动≤±0.5MPa,当进料过多或有金属异物进入时,可自动卸压保护辊面,避免设备损坏。喂料方式选择
针对脱硫石膏易架桥、流动性差的特点,必须选择带双轴强制喂料装置的机型,通过螺旋挤压将物料均匀送入对辊间隙,杜绝传统重力喂料导致的给料波动、成球率不稳定问题。
四、厂家考察:三个必问问题
是否有脱硫石膏压球实际案例?
要求厂家提供3个以上同类型物料的投产案例,并实地考察运行情况,重点观察成球率、球团强度及设备故障率。是否提供物料试压服务?
正规厂家会免费提供试压服务,根据试压结果调整辊型、压力等参数,确保设备与物料精准匹配。质保期与售后响应速度?
核心部件(辊皮、液压系统、减速机)质保期不低于18个月,售后响应时间不超过24小时,避免因设备故障导致生产线长时间停机。
五、总结
脱硫石膏压球机选型需遵循“物料适配、产能匹配、核心部件可靠”三大原则,避免盲目追求低价或高产能。通过科学选型,企业可实现成球率≥95%、球团抗压强度≥30N的稳定生产,为脱硫石膏的资源化利用提供坚实设备保障。
 156-3820-6333
-
 圆盘造粒机圆盘造粒机用途及特点: 造粒盘盘角采用整体圆弧结构,成粒率可达93%以上.造粒盘设有三个出料口,便于间断生产作业,大大降低了劳动强度,提高了劳动效率,减速机与电动机采用柔性皮带传动,起动平稳,减缓冲击力,提高设备使用寿命.造粒盘盘底采用多条辐射钢板加强,坚固耐用,不变形.加厚、加重、坚固的底座设计,不需地脚螺栓固定,运转平稳.造粒机主齿轮采用高频淬火,使用寿命增加1倍.造粒机盘内衬高强度玻璃钢,防腐耐用.本机有造粒均匀、成粒率高、运转平稳、设备坚固耐用、使用寿命长等特点,是广大用户选择的理想设备。 圆盘造粒机主要技术参数: 型号 造粒盘直径(mm) 盘边高度(mm) 容积(m³) 转速(r/mi) 电机功率(kw) 生产能力(t/h) 减速机型号 ZL08 800 250 21 1.5 0.1-0.3 ZL10 1000 250 0.4 24 2.2 0.3-0.5 XW5-59 ZL15 1500 300 1.1 22 5.5 0.5-0.8 ZQ250-48 ZL18 1800 300 1.4 18 5.5 0.6-1.0 ZQ250-48 ZL20 2000 350 1.8 18 5.5 0.8-1.2 ZQ400-48 ZL25 2500 350 2.5 18 7.5 1.0-1.5 ZQ250-23 ZL28 2800 400 3.3 18 11 1.0-2.5 ZQ350-48 ZL30 3000 450 3.9 16 11 2.0-3.0 ZQ350-23 ZL32 3200 500 4.3 13.6 15 2.0-3.5 ZQ350-23 ZL36 3600 550 5.5 11.3 18.5 3.0-5.0 ZQ400-23 ZL45 4500 600 6.5 8 22 4.0-6.0 ZQ250-48
-
 新型有机肥造粒机新型有机肥造粒机是多年复合肥加工设备设计、生产经验研制而成的新科技产品。它用于对发酵后的各种有机物进行造粒,突破常规的有机物造粒工艺,造粒前不用对原料进行干燥、粉碎,直接配料就可以加工出球状颗粒,可节省大量能源。 新型有机肥造粒机特点: ·生产的颗粒为球状。 ·有机物含量可高达**,实现纯有机物造粒。 ·利用有机物微粒在一定作用力下,能互相镶嵌长大的特点,造粒时不需要加粘结剂。 ·颗粒坚实,造粒后即可筛分,降低干燥能耗。 ·发酵后的有机物无需干燥,原料含水分可在20-40%。 新型有机肥专用造粒机主要技术参数: 规格型号 生产能力(t/h) 功率(Kw) YSL—40型 1—1.5 22 YSL—60型 1.5—2 30 YSL—80型 2—4 45 YSL—100型 4—6 55 YSL—120型 6—8 75
-
 转鼓造粒机转鼓式造粒机,机内通入蒸气、气体氨或加入磷酸或氮溶液、磷氨料浆、重钙料浆,在筒内完成化学反应和供热的复混肥造粒过程或者补充少量水分的复混肥冷造粒过程.把需成粒的物料通过筒体的旋转运动,在筒体没料产生滚动旋转,在一定的湿度、温度下粘聚成球,完成制球工序。 转鼓式造粒机特点: 1、成球率达70%,有少量返料,返料粒度小,可重新造粒; 2、通入蒸气加热,提高物料温度,使物料成球后水分低,提高干燥效率; 3、用橡胶工程塑料作内衬,原料不易粘筒,并起到防腐保温作用; 4、产量大,动力消耗省,维护费用低。 转鼓造粒机主要技术参数: 规格 筒体 功率 生产能力 外形尺寸 重量 倾角 内径 长度 转速 长*宽*高 0 m m r/mi Kw t/h m t ZG1.2*4 2-2.5 1.2 4 17 5.5 1-3 4.6*2.2*2.0 2.7 ZG1.4*5 2-2.5 1.4 5 14 7.5 3-5 1.8*2.8*2.3 8.5 ZG1.6*6 2-2.5 1.6 6 11.5 11 5-8 7.0*3.2*3.1 12.0 ZG1.8*7 2-2.5 1.8 7 11.5 15 8-10 8.3*3.5*3.3 18.5 ZG2.0*8 2-2.5 2.0 8 11 18.5 10-15 9.1*3.6*3.5 22.0 ZG2.2*8 2-2.5 2.2 8 10.5 22 15-20 9.5*4.4*3.9 28.0
-
脱硫石膏压球机选型避坑指南:从物料特性到产能匹配全解析在电厂脱硫石膏资源化利用领域,压球机作为核心成型设备,其选型是否科学直接决定了生产线的运行效率与成品质量。许多企业在选购时仅关注价格或产能参数,却忽视了物料特性与设备适配性的关键匹配,导致投产后出现成球率低、球团强度不足、设备故障频发等问题。 一、先摸透物料特性,再定设备参数 脱硫石膏与普通石膏、石灰粉等物料存在显著差异:其游离水含量通常在12%-17%,颗粒粒径集中在0.05-0.1mm,比表面积大、流动性差,且含有少量未反应的碳酸钙和亚硫酸钙。这些特性决定了其对压球机的特殊要求: 含水率适配 :含水率超过15%时,物料易粘附辊面,需选择带刮板清理装置的机型;含水率低于10%时,物料塑性不足,需通过高压成型弥补。 粒度要求 :粒径超过3mm的粗颗粒会导致球团表面粗糙、强度不均,需在压球前增设半湿物料粉碎机进行预处理。 腐蚀性防护 :脱硫石膏中的亚硫酸钙对金属有一定腐蚀性,辊皮需采用高铬合金或不锈钢材质,避免长期使用后出现锈蚀坑洼,影响成型效果。 二、产能匹配:避免“小马拉大车”或“大材小用” 脱硫石膏压球机的产能需与上游烘干、下游烘干冷却工段精准匹配。以日产200吨成品为例,理论小时产能需达到8-10吨,但考虑到设备检修、物料波动等因素,实际选型产能应预留10%-15%的余量,建议选择时产12吨的机型。若产能不足,会导致上游物料堆积、下游供料中断;若产能过剩,则会增加设备空载损耗,提高吨煤耗电量。 三、核心部件选型:三大关键指标 辊皮材质与硬度 辊皮是压球机的核心磨损件,脱硫石膏硬度虽低,但长期摩擦仍会导致普通碳钢辊皮快速磨损。建议选择高铬合金辊皮(硬度HRC58以上),耐磨性能较普通辊皮提升3倍,单次使用寿命可达8000小时以上,大幅减少停机更换频率。 液压系统稳定性 液压系统负责提供成型压力并保护设备,脱硫石膏压球所需压力通常在15-25MPa。需选择带恒压调节功能的液压系统,压力波动≤±0.5MPa,当进料过多或有金属异物进入时,可自动卸压保护辊面,避免设备损坏。 喂料方式选择 针对脱硫石膏易架桥、流动性差的特点,必须选择带双轴强制喂料装置的机型,通过螺旋挤压将物料均匀送入对辊间隙,杜绝传统重力喂料导致的给料波动、成球率不稳定问题。 四、厂家考察:三个必问问题 是否有脱硫石膏压球实际案例? 要求厂家提供3个以上同类型物料的投产案例,并实地考察运行情况,重点观察成球率、球团强度及设备故障率。 是否提供物料试压服务? 正规厂家会免费提供试压服务,根据试压结果调整辊型、压力等参数,确保设备与物料精准匹配。 质保期与售后响应速度? 核心部件(辊皮、液压系统、减速机)质保期不低于18个月,售后响应时间不超过24小时,避免因设备故障导致生产线长时间停机。 五、总结 脱硫石膏压球机选型需遵循“物料适配、产能匹配、核心部件可靠”三大原则,避免盲目追求低价或高产能。通过科学选型,企业可实现成球率≥95%、球团抗压强度≥30N的稳定生产,为脱硫石膏的资源化利用提供坚实设备保障。2026-09-24
-
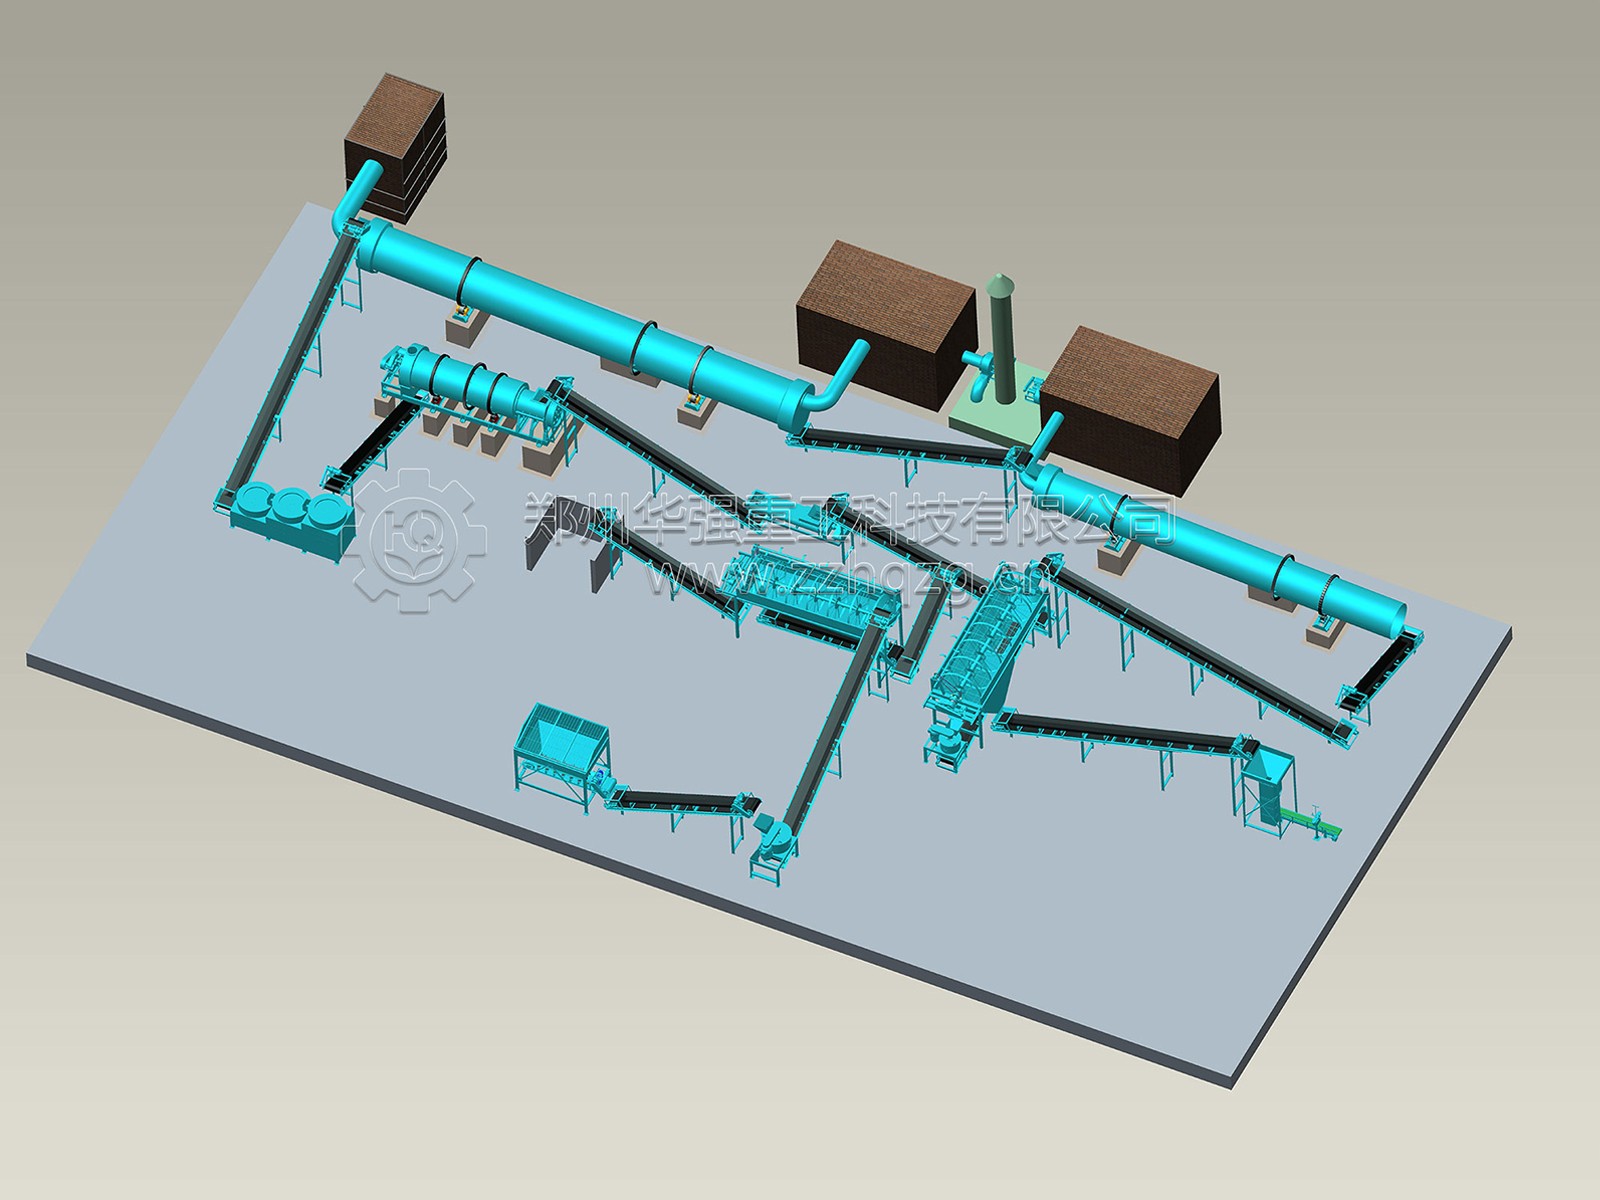 有机肥湿法造粒生产线配置方案:从发酵到包装全流程解析在有机肥生产领域,湿法造粒生产线因其成球率高、颗粒圆润、适应性强等优势,成为众多肥料企业的优选。 一、发酵腐熟工段:品质根基 发酵是有机肥生产的核心前置工序,直接决定肥料的腐熟度和无害化水平。原料预处理阶段,需将畜禽粪便、秸秆等物料按碳氮比25:1-30:1进行配比,通过固液分离机将含水率调节至50%-65%(手握成团、落地即散为**状态)。发酵工艺可选槽式或条垛式:槽式发酵适合规模化连续生产,配备槽式翻抛机,发酵周期7-10天;条垛式发酵投资更低,采用履带式翻抛机,周期15-25天。发酵期间需维持55-65℃高温至少7天,确保病原菌、虫卵和杂草种子无害化杀灭,腐熟后物料呈深褐色、无恶臭、带泥土清香。 二、粉碎配料工段:精准调控 腐熟后的物料需经半湿物料粉碎机破碎至3mm以下,通过滚筒筛分机筛除杂质和大颗粒,合格细料进入配料环节。配料阶段可根据产品需求添加氮磷钾、中微量元素或功能菌剂,通过双轴卧式搅拌机实现均匀混合,配料精度控制在±0.5%-1%。混合后物料含水率需调节至26%-33%,为湿法造粒创造绝佳条件。 三、造粒成型工段:核心突破 湿法造粒是生产线的核心环节,主流设备为圆盘造粒机。该设备通过圆盘旋转产生的离心力和摩擦力,使物料在滚动中团聚成球,成球率可达85%以上,产出的球形颗粒外观圆润、商品性优异。造粒过程中无需添加粘结剂,利用有机物微粒的镶嵌生长特性即可实现纯有机物造粒,有机含量可高达99%。对于高纤维物料(如沼渣、菌渣),可选用搅齿式造粒机,其强制挤出工艺对粗纤维包容性更强。 四、烘干冷却工段:水分控制 湿法造粒后的颗粒含水率高达35%-45%,需通过回转式烘干机进行低温大风量烘干,将水分降至15%以下。烘干温度需控制在60-70℃,避免有机质碳化和功能菌失活。烘干后的颗粒经逆流式冷却机降温至接近室温,防止结块返潮,同时提升颗粒强度和储存稳定性。 五、筛分包装工段:成品交付 冷却后的颗粒经二次筛分,不合格品返回造粒工序重新加工,合格产品进入包装环节。通过自动定量包装机实现25kg/50kg规格精准称重,计量精度±0.2%,配合缝包机完成封口。成品储存于通风干燥仓库,执行NY/T 525-2021标准(有机质≥30%,总养分≥4%)。 六、环保配套工段:合规保障 生产线需配备脉冲布袋除尘器收集粉尘,发酵臭气通过生物滤池或光氧除臭系统处理,生产渗滤液全部回流用于原料调湿,实现厂区污水零外排,满足环评验收要求。 湿法造粒生产线配置需遵循"前序工段产能≥后序工段5%-10%"的设计原则,确保各工序产能匹配,避免物料堆积或断料。通过科学配置发酵、粉碎、造粒、烘干、冷却、包装六大核心工段,企业可实现有机肥的增效、稳定、合规生产,为农业绿色发展提供优质肥料产品。2026-09-24
-
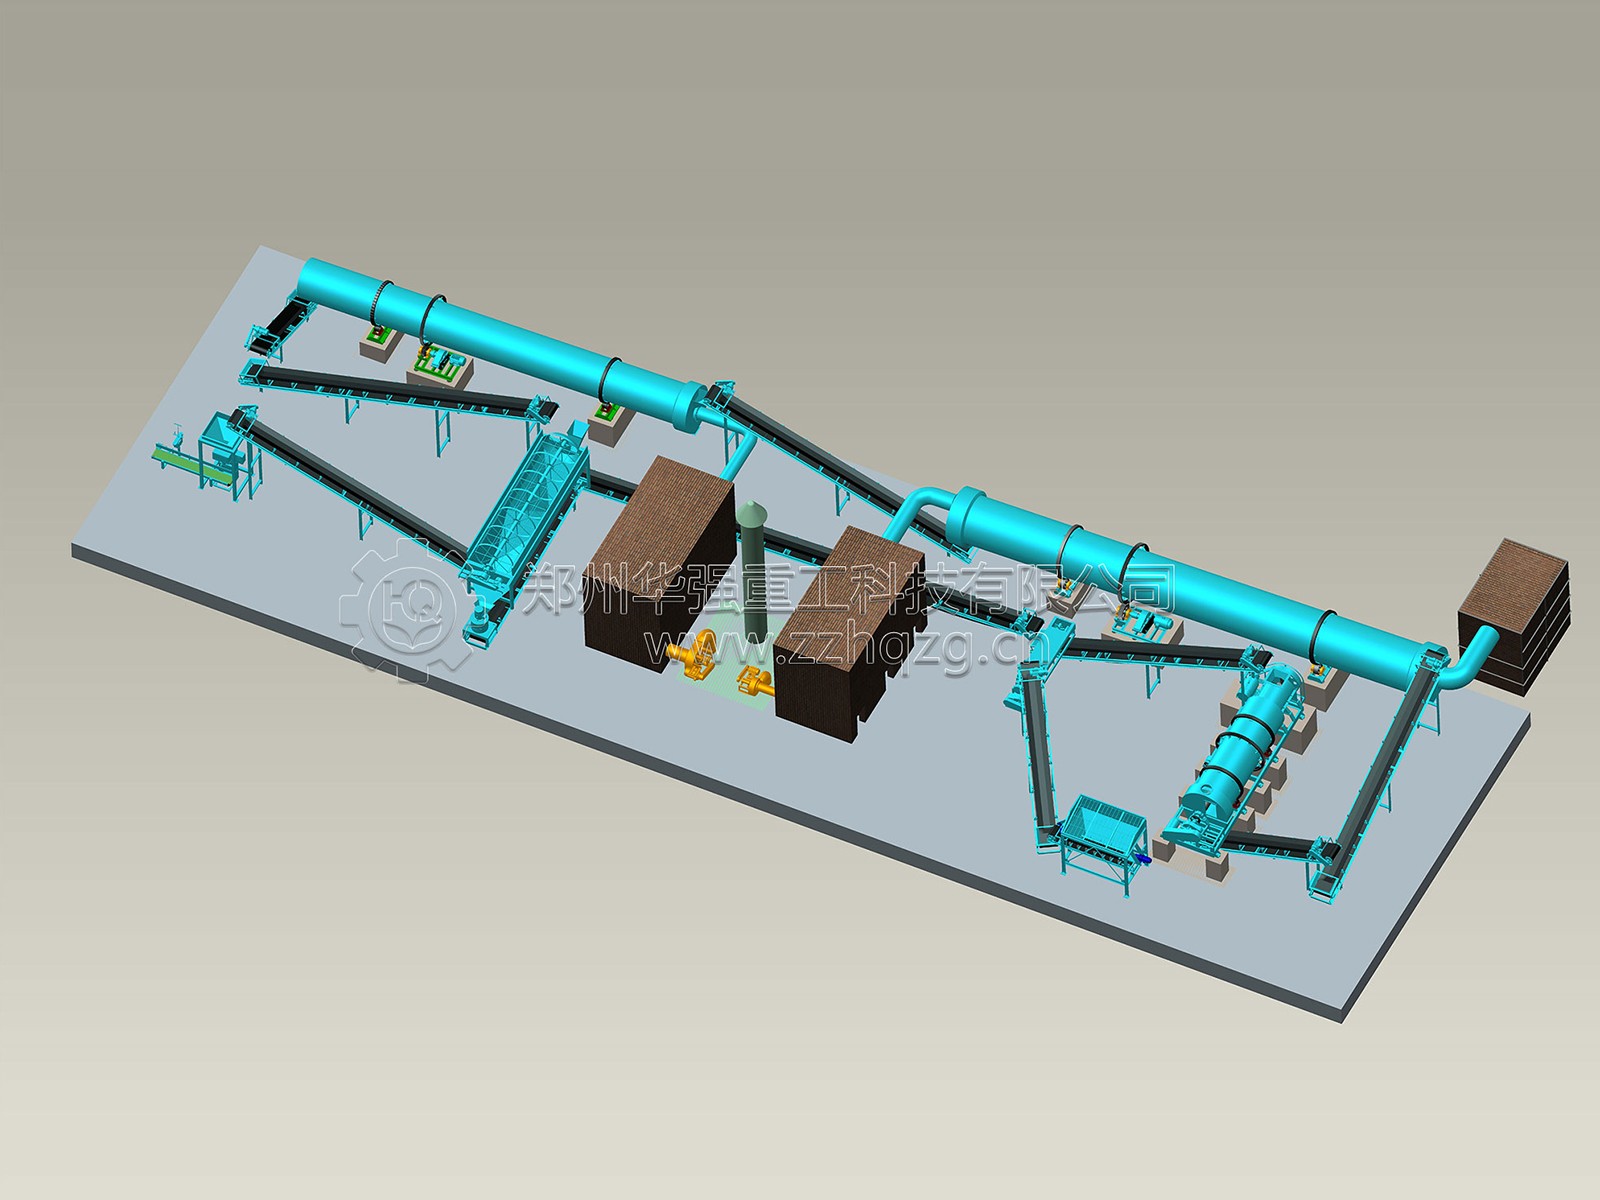 全套鸡粪有机肥加工设备,发酵到包装一站式供应鸡粪是养殖业产生的大宗废弃物,也是生产有机肥的优质原料。但鸡粪从养殖场清理出来到变成可销售的颗粒有机肥,需要经过发酵腐熟、粉碎、混合、造粒、筛分、包装等多道工序。单台设备采购往往导致工序衔接不畅、产能不匹配。全套鸡粪有机肥加工设备,从发酵到包装一站式供应,正在成为越来越多有机肥厂的选择。 发酵环节:翻抛机是核心 鸡粪含水率高、粘性大,直接造粒无法成型,必须先经过好氧发酵腐熟。发酵环节的核心设备是翻抛机。槽式翻抛机适合规模化生产,配套发酵槽使用,翻抛深度可达1.5至2米,翻抛均匀度高;履带式翻抛机无需建槽,直接在平整地面上对条垛作业,适合场地条件有限的中小型厂。发酵周期通常为15至20天,翻抛频率根据季节和物料温度调整。发酵完成后,物料含水率降至30%左右,臭味大幅减轻,达到腐熟标准。 粉碎与混合环节:为造粒做准备 腐熟后的物料需要经过粉碎机打碎结块,使粒度均匀。立式粉碎机或半湿物料粉碎机是常用选择,前者适合含水率较低的物料,后者对高湿物料适应性更强。粉碎后的物料按配方与氮磷钾添加元素、粘结剂等在搅拌机中混合均匀。卧式搅拌机混合速度快、均匀度高,适合连续化生产。 造粒与抛圆环节:决定成品卖相 造粒是鸡粪有机肥生产的关键工序。圆盘造粒机结构简单、操作直观,通过倾斜圆盘的旋转使物料滚球成型,适合中小规模生产。造粒后的颗粒表面粗糙、棱角分明,需要进入抛圆机进行整形。抛圆机通过高速旋转的抛圆盘使颗粒相互搓磨,棱角被磨平,表面变得圆整光滑,成球率可从60%至70%提升至95%以上。颗粒圆整度的提升不仅改善卖相,也提高了抗压强度,减少运输破碎。 烘干、冷却与筛分环节:定型与分级 造粒后的湿颗粒含水率仍然偏高,需要进入烘干机进行低温干燥定型。滚筒烘干机是常用设备,热风与物料在筒内充分接触,水分蒸发后颗粒强度提高。烘干后的颗粒温度较高,需经冷却机降温至接近室温,防止包装后结块。冷却后的颗粒进入滚筒筛分机进行分级,合格粒径的颗粒进入包装环节,偏大和偏小的颗粒分别返回粉碎或造粒工序重新处理。 包装环节:成品出厂前的一关 筛分合格的颗粒进入自动包装机进行定量灌装。包装机可配置称重系统和封口装置,实现从计量到封口的自动化作业。对于走品牌路线的企业,包装环节还可配套喷码机和码垛机,提升产品标识规范性和出厂效率。 一站式供应的价值 全套设备一站式供应的核心优势在于产能匹配和工序衔接。各环节设备按同一产能标准配置,避免“前端快、后端慢”的瓶颈。同时,统一供应商便于售后维护和技术支持,减少多头采购带来的协调成本。对于新建有机肥厂,一站式方案能够缩短投产周期,降低试错成本。 从鸡粪进厂到成品包装出厂,一套配置合理的全套设备可将废弃物转化为商品有机肥,实现环保效益与经济效益的统一。2026-09-23
-
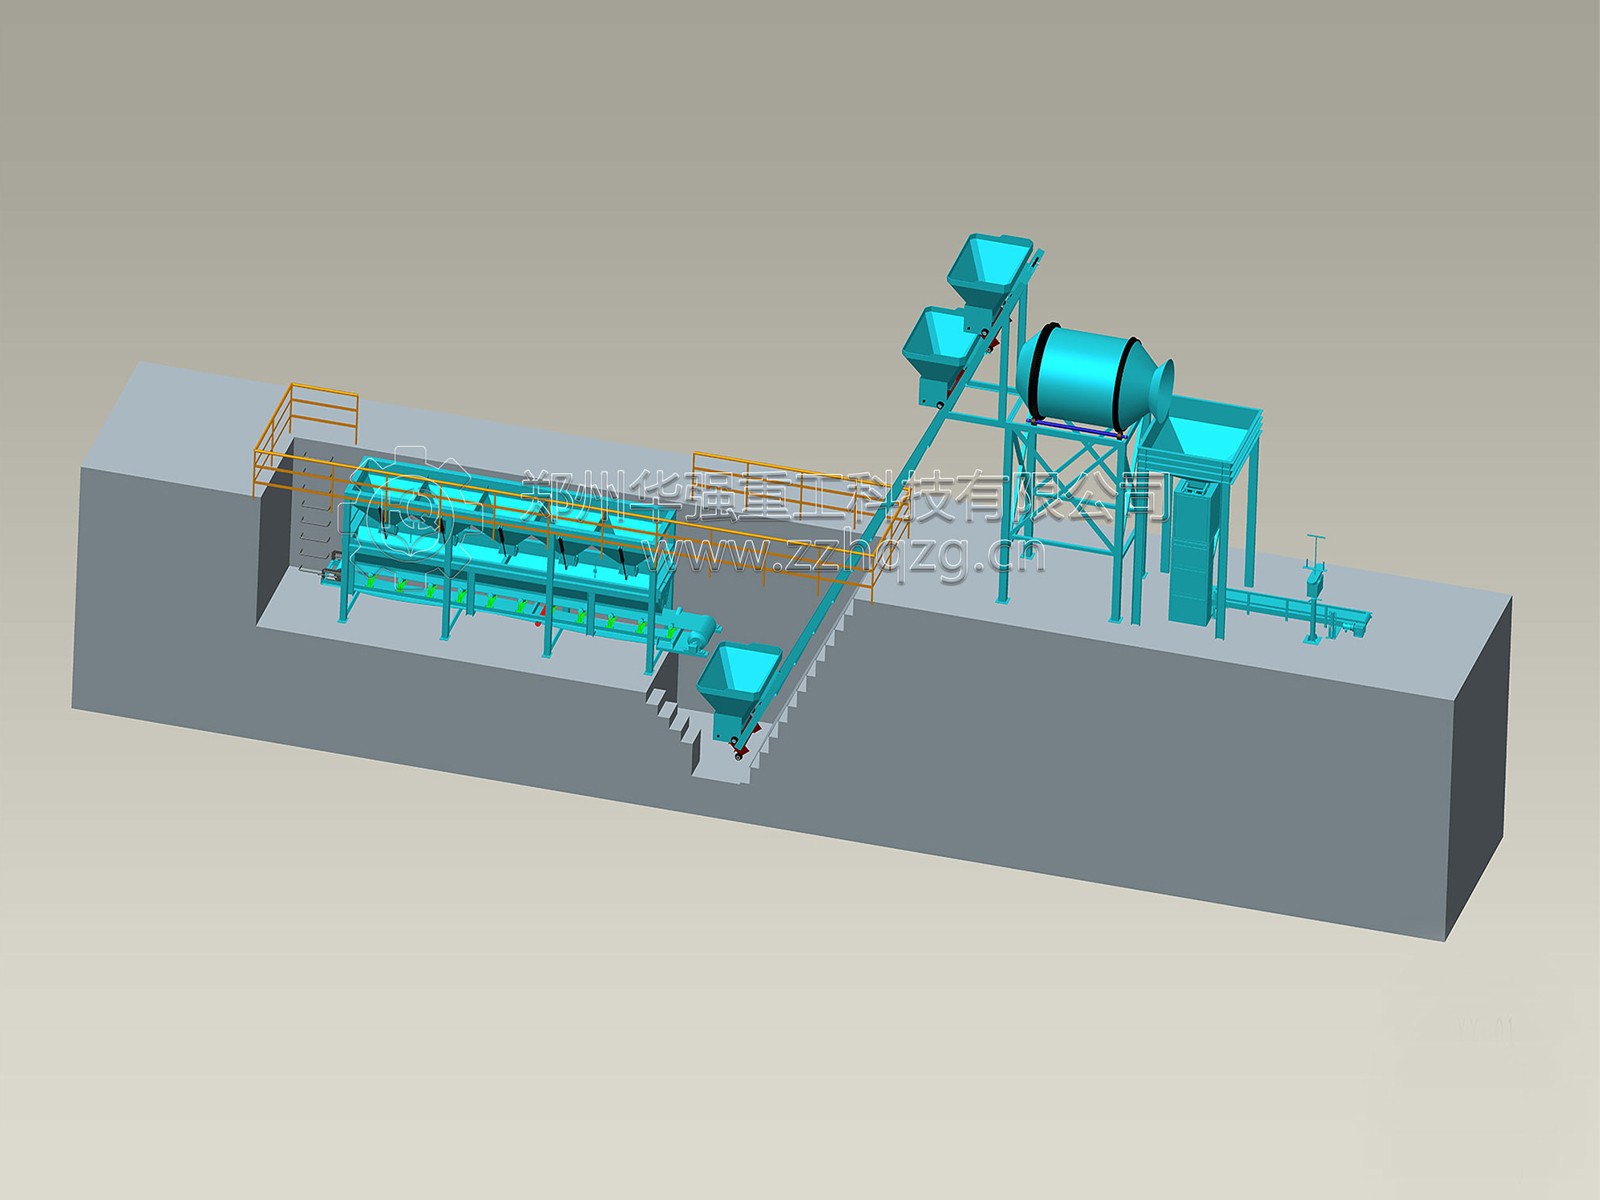 BB肥生产线自动配料系统原理与精度控制BB肥(掺混肥)生产线的核心在于将氮、磷、钾及中微量元素按配方比例精准混合。与复合肥的化学合成工艺不同,BB肥采用物理掺混方式,配料环节的精度直接决定成品养分含量是否达标。一套可靠的自动配料系统,需要从原理设计和精度控制两个层面同时发力。 系统构成与工作流程 BB肥自动配料系统通常由原料仓、给料装置、称重计量单元、混合机和PLC控制系统组成。工作流程按批次循环进行:PLC根据设定配方依次启动各原料仓的给料装置,物料落入计量秤斗进行称重,达到目标值后停止给料,依次完成所有组分的配料,随后卸料至混合机搅拌均匀。整个过程支持手动/自动切换,每个料仓和秤斗均可单独操作,便于调试与清理。 给料方式与计量原理 给料装置的选择与物料特性直接相关。粉状原料多采用螺旋输送器,颗粒状原料可选用皮带秤或振动给料。为兼顾速度与精度,主流方案采用 快加与慢加两级给料 :先以高速完成约95%的配料量,剩余部分切换至低速精细补料。这种“粗调+精调”的分段策略,是控制配料误差的基础手段。 计量方式主要有增量称重和失重称重两种。增量称重通过秤斗中物料重量的增加来判定给料量;失重称重则通过监测料斗内物料重量的减少速率来计算流量,适用于连续或半连续配料场景。BB肥生产线因批次混合的特点,多采用增量称重方式。 精度控制的关键技术 配料精度的核心挑战在于“空中量”——给料装置停止后,悬浮在空中的物料仍会落入秤斗。这部分不可忽略的重量若不加补偿,每一批次都会产生系统性正偏差。先进的控制方案通过 迭代学习 来解决:系统记录每次下料的实际误差,预测下一次的空中量,并据此提前关闭给料装置。空中量预测值随着批次积累不断收敛,配料精度随之持续改善。 多段速计量是另一项关键技术。配料过程按时间或重量分为高速、中速、低速三个阶段,给料速度逐级递减,在接近目标值时给予系统足够的响应时间。某高精度粉体配料方案中,高速阶段完成设定量95%的配料,微量添加阶段仅处理剩余5%,确保落料精确可控。 精度指标与维护要点 行业实践中,BB肥自动配料系统的配料精度误差通常控制在0.2%以内。维持这一精度需要定期校准称重传感器、检查给料装置的磨损情况,并对流动性变差的物料及时加装破拱装置。 综上,BB肥配料系统的精度保障依赖于“分段给料+空中量补偿+定期校准”的组合策略。快慢加料解决效率与精度的矛盾,迭代预测消除系统性偏差,规范维护则确保系统长期稳定运行。三者缺一不可。2026-09-23


