


复合肥规模化生产中,成品颗粒均匀度、养分均衡度、硬度与稳定性,完全取决于前端工艺把控。其中原料预处理和混合造粒是整条复合肥生产线很核心的两道工序,也是决定肥料品质、降低返料率、提升生产效率的关键环节。
原料预处理是复合肥生产的基础工序,主要包含筛分、粉碎、配比、除杂四大环节。复合肥生产原料多为尿素、氯化铵、硫酸钾、磷酸一铵、填充辅料等,各类原料颗粒大小、湿度、硬度参差不齐,且容易掺杂结块、杂质,直接影响后续混合与造粒效果。先通过筛分设备剔除大块结块原料与硬质杂物,避免损坏造粒设备;再通过专用粉碎机对结块、大颗粒原料进行精细化粉碎,保证物料细度均匀,为均匀混合打下基础。
随后根据作物施肥配方比例,精准配比各类氮磷钾原料及中微量元素,通过配料系统自动称重下料。标准化预处理能够有效解决原料粗细不均、配比偏差、杂质过多等问题,从源头规避复合肥成品养分失衡、颗粒大小不一、品相劣质等生产通病,是高品质复合肥生产的前置保障。
混合搅拌工序承接预处理环节,是均衡养分的核心步骤。配比完成的原料送入强制式搅拌机或卧式混合机,通过高速搅拌、翻料、揉搓,让多种原料充分融合,实现养分均匀分布。搅拌时间、搅拌转速需根据原料湿度、细度精准调节,确保每一批次物料养分一致、干湿均匀,杜绝局部养分偏高或偏低的情况,保障复合肥成品质量稳定达标。
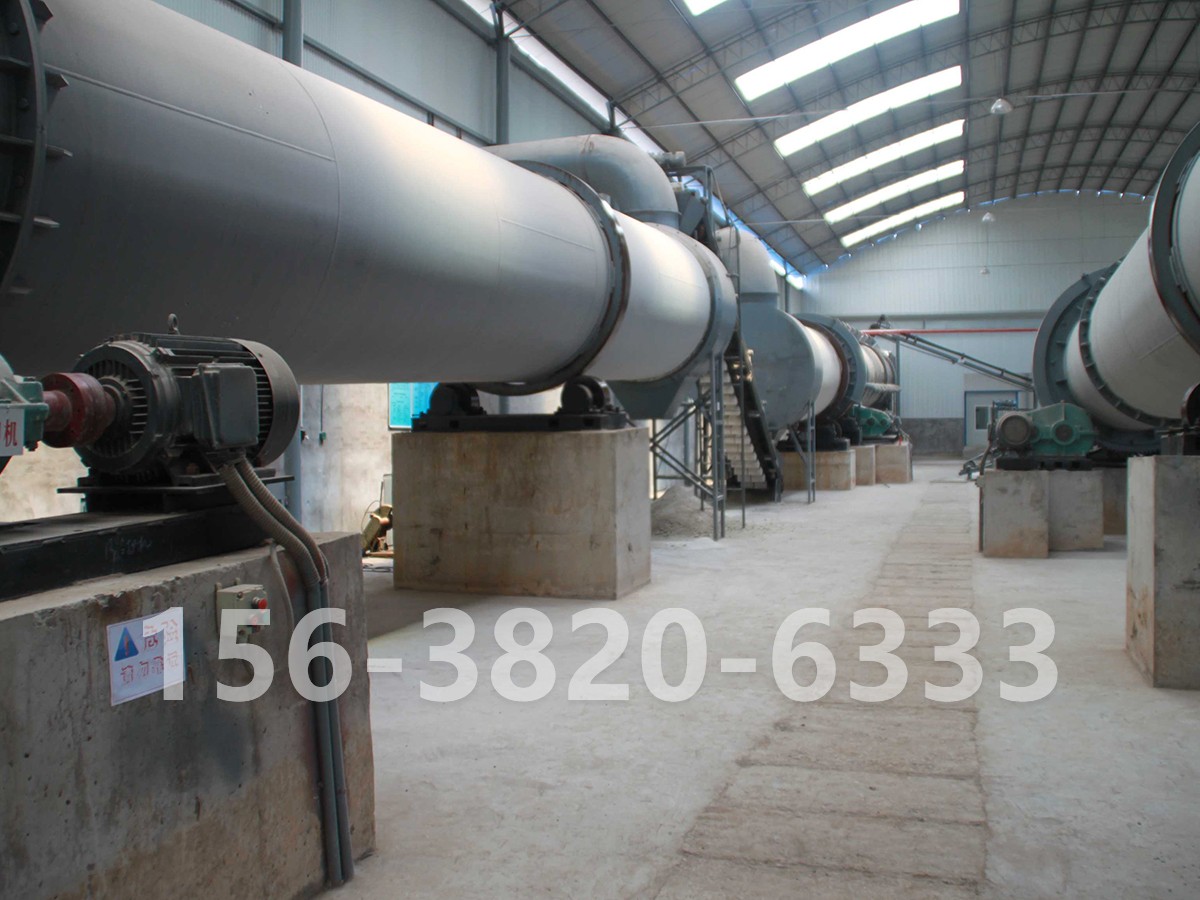
混合完成后的物料进入核心造粒工序,目前主流复合肥生产线采用转鼓造粒工艺,适配规模化连续化生产。物料通过输送设备均匀送入转鼓造粒机,在筒体旋转、物料滚动摩擦、粘结剂辅助作用下,物料逐步团聚成球、层层裹料成型。转鼓造粒工艺具有成粒率高、产能大、颗粒圆润饱满、硬度适中的优势,适配各类无机复合肥原料加工。
工艺操作中需严格把控物料含水率、进料速度、筒体转速,避免出现物料粘壁、颗粒大小悬殊、粉料过多、返料率高等问题。规范的造粒工艺可大幅提升成品合格率,减少无效返料循环,降低设备能耗与原料损耗。造粒完成后的湿颗粒,再依次进入烘干、冷却、筛分、包膜、包装工序,产出标准化商品复合肥。
综上,原料预处理精细化、混合搅拌均匀化、造粒工艺标准化,是复合肥生产线提质降本的核心关键。严格把控整套工艺流程,既能保障复合肥养分达标、颗粒品质优异,又能有效提升生产线产能、降低生产损耗,助力复合肥厂家实现标准化、规模化增效生产。
 156-3820-6333
-
 有机肥生产线有机肥料富含有机质,能提供作物生长所需养分,又能培肥改良土壤。有机肥种类繁多,原料十分广泛,肥料也千变万化。它提供作物生长所需养分,它含有作物生长的16种营养成分,还含有其他有益作物生长的元素,可促进作物生长,养分释放均匀长久,有机肥所含的养分多以有机态形式存在,可缓慢释放,长久供应作物养分。施用有机肥可改良土壤结构增强土壤肥力,有机肥可增加土壤持水量,一般可提高10倍左右,又有很好的排水性,因此能缓和土壤干湿之差,是作物根部环境不至于过大或过小。 我厂是专业的有机肥设备生产厂家所产产品是以鲜鸡、猪粪为原料,不含任何化学成份,而鸡、猪消化能力差,只能消耗掉25%的营养成份,而饲料中另外75%营养成分随粪便排出,从而使干成品含氮、磷、钾、有机质、氨基酸、蛋白质等成份。鸡粪烘干机既为企业创造了经济效益,又为人类的环保工程作出了巨大贡献。
-
 复合肥生产线采用无干燥常温工艺生产,一次成型、产量1-1.5t/h、1.5-3th/h两种规格。该设备投资少、见效快、经济效益好。成套设备流程布局紧凑,科学合理,技术先进。节能降耗,无三废排出,操作稳定,运行可靠维修方便。原料适应性广,适用于复混肥料、医药、化工、饲料等各种原料的造粒,产品成粒率高。能生产各种浓度,多种类型(包括有机肥、无机肥、生物肥、磁化肥等)复混肥。
-
 BB肥生产线BB肥生产线 它根据复混肥料厂及化肥经销商要求设计制作,产量1-10万吨,采提升槽直接进料、搅拌机直接卸料的工艺,几乎达到了“零”落料的目标。 BB肥主体设备采用正反转操作,通过特殊内螺旋机构及独特的三维结构进行物料搅拌与输出,整套设备具有价格低、占地面积小、产量大、搅拌均匀等特点。 BB肥生产线特点如下: (一)全自动。BB肥生产线由自动配料系统、混合系统、定量包装机三部分组成,电脑控制,全自动化生产。大大减少了工作人员,降低了劳动强度。 (二)精度高。配料系统为电脑控制、电子称重,严格控制配比。各种不同配料,电子定量包装后的误差都小于千分之一。 (三)产量大。该生产线设计产量为每小时8T~30T,有三种规格供选择。这样充分解决了BB肥因季节性强集中要料的矛盾。 (四)技术新。 1.混合系统采用滚筒式无损坏混合机、桶式上料机,不仅不损坏物料原有的颗粒形状,更防止混合后的成品再发生离析现象;分批间歇混合方式,混合均匀度高。混合机叶片设计独特,搅拌均匀,进出料迅速。有效地提高了产品的质量和市场竞争力。 2.针对我国南方气候潮湿、生产车间相对较小、人工成本高,XYPF-B系列(地面上料法)生产线设备,配料系统下置、桶式提升,生产线结构紧凑、占地面积小,直接在地面上料,劳动强度相对较小。独特的桶式提升装置,更大限度的减少物料和空气的接触,避免了生产过程中物料吸湿返潮。 3.XYPF-Ⅱ系列防腐机型,采用不同的特殊防腐措施,大大延长了设备的使用寿命,特别适合在多雨潮湿的地区使用。 4.BB肥生产线没有任何藏粒死角,停机后清理,方便、简单。 (五)易管理。生产线主控室可监控各组成设备的运行状态,高速485或232通讯接口,方便与打印机、计算机连接,可储存20种配方,实现生产管理现代化。 (六)适应性强。适合各种恶劣现场环境,包括北方高寒地区、南方潮湿地区。
-
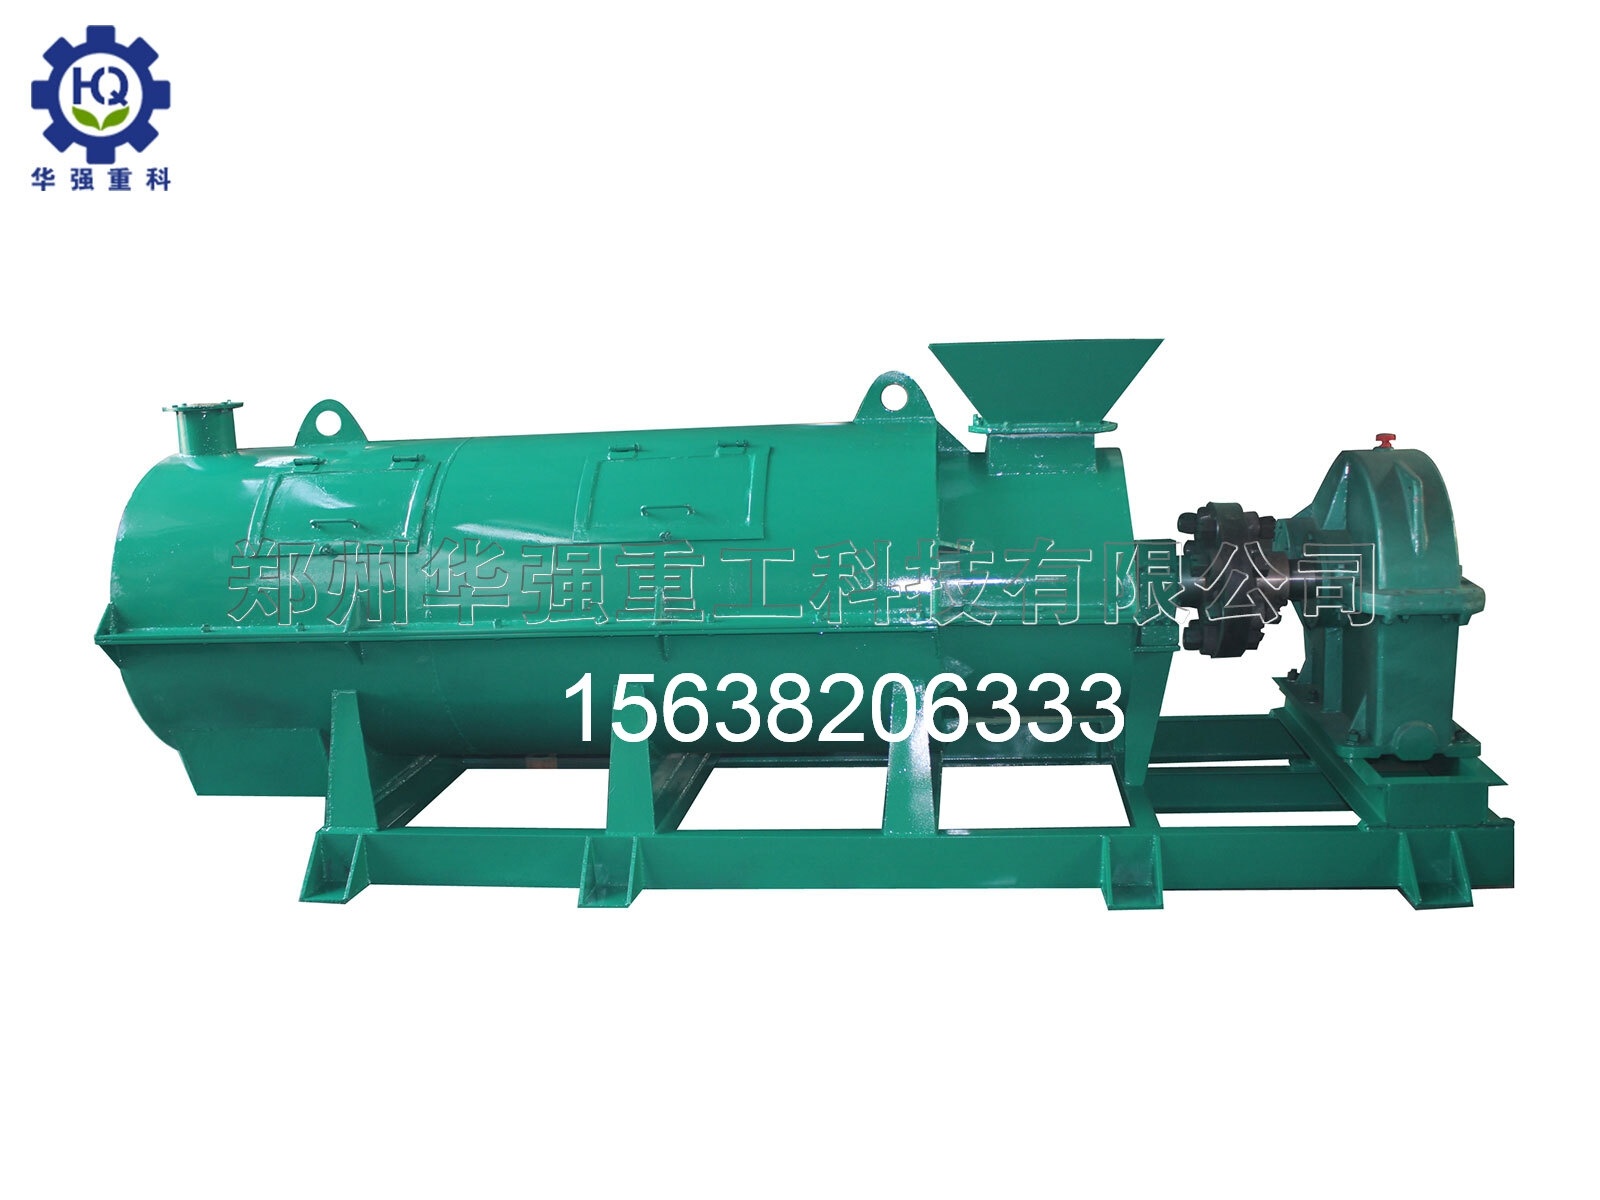 新型有机肥二合一造粒机到底把哪两台设备合了?省下的是什么“二合一”这个名字容易被理解成“一台机器干了两台机器的活”,但真正决定它省不省钱、省在哪里的,是它把哪两台设备、用什么方式合在了一起。目前市面上主流的集成逻辑有两条,对应的节省重点并不相同。 主流的一条,是把搅齿造粒机和抛圆机合进同一个筒体。 传统工艺中,搅齿造粒机先完成初步成球,颗粒从出料口落入皮带输送机,被提升到抛圆机进料口,再整形圆润。二合一机型把搅齿造粒区和抛圆整形区集成在同一倾斜滚筒内:物料从进料端进入,先在高速搅齿作用下打散、揉搓、团聚成球核,随后沿筒体自然滚动到后段抛圆区,靠离心抛射和滚动摩擦把棱角磨圆。有的结构采用上下分层、同轴串联:上部搅齿转子转速可达1400—1600转/分钟完成制粒,下部抛圆转盘以800—1000转/分钟完成整形,两层之间靠落料通道衔接。另一条集成逻辑是把混合与造粒放在同一机体内,但这里的“混合”主要是造粒过程中的动态揉搓和均质,并不能完全替代前端的配料混合机,前端配比越稳定,二合一造粒的效果才越稳。 被合掉的那台设备,往往不是“另一台造粒机”,而是一台不起眼的输送机。 分体式布局里,搅齿机和抛圆机之间必须用皮带或螺旋输送机衔接。一条10米长、500毫米宽的皮带输送机,配套电机功率通常在2.2—4千瓦,连续运行每小时耗电2—4度。二合一机型把这段输送直接取消,物料在密闭筒体内靠重力自然位移,输送机的电机耗电归零,托辊磨损、皮带跑偏、接口漏料这些维护点也一并消失。以时产2吨的机型为例,省去中间输送后每小时节电3—5度,按年运行300天、每天10小时计算,年省电费约7000—12000元。这笔钱不会出现在采购合同的“设备差价”里,但它是每年都在发生的真实支出。 连锁节省才是“不只是采购差价”的真正含义。 两台独立设备需要两套传动电机和减速系统,合并后整机一套传动,电机总功率通常可降低15%—20%;占地缩减约40%,厂房照明、通风的辅助能耗随之下降;分体配置需要分别照看造粒机、输送机和抛圆机,二合一只需一人监控。再加上颗粒在筒体内自然滚动、不经输送跌落,碰撞破碎率降低,返料量减少,前端发酵和粉碎工段的无效能耗也被一并压缩。设备采购成本降低30%—50%只是账面上很显眼的一笔,真正拉开长期差距的,是电费、人工、维护和返料这几条线叠在一起。 选型时值得多问一句:这台二合一,合的是搅齿加抛圆,还是混合加造粒?前者省的是整形环节和中间输送,后者省的是工序衔接,但前端配料机通常仍不能省。把“合了哪两台”问清楚,才能判断它省下的钱到底落在你的哪一项成本上。2026-11-13
-
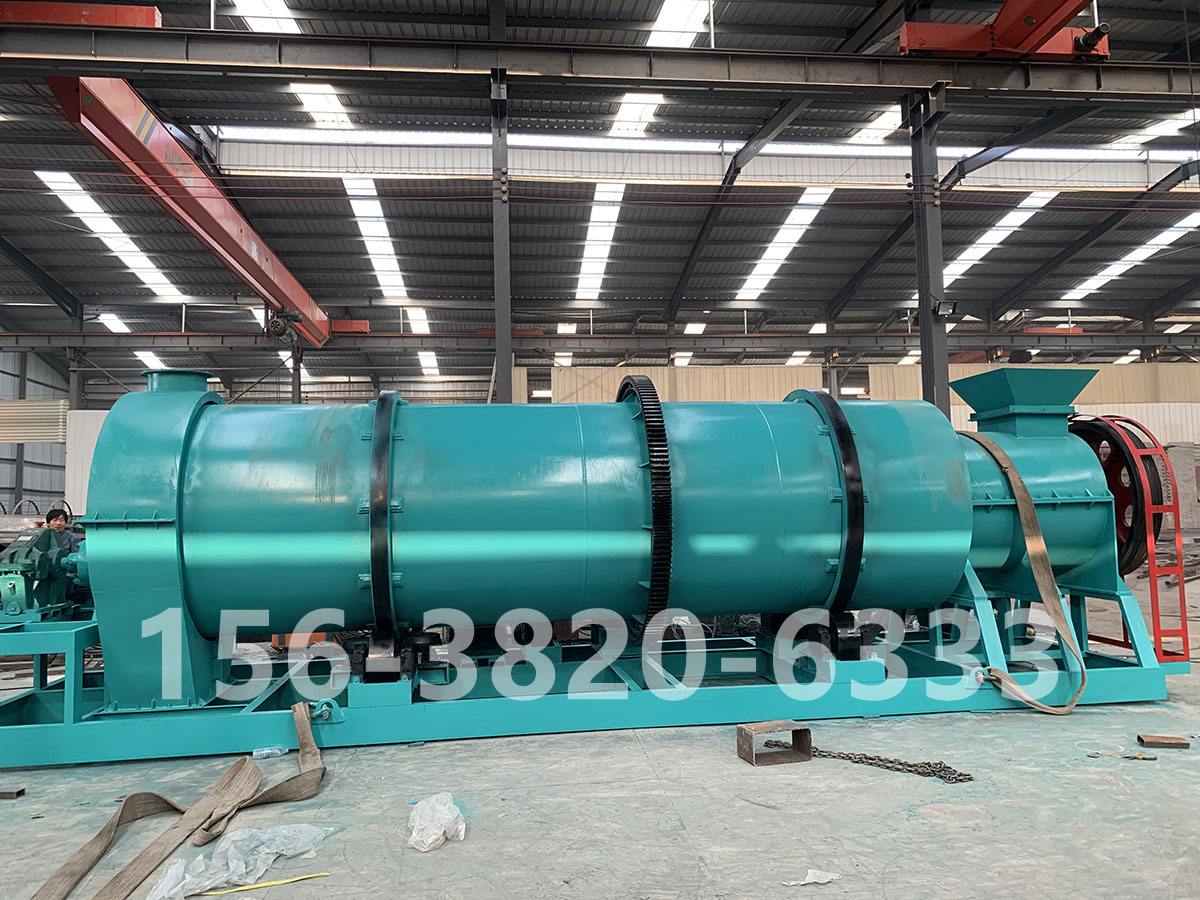 有机肥搅齿造粒机节能吗?烘干能耗、返料率与运行成本分析有机肥搅齿造粒机 是否节能,关键要看它能否减少烘干环节、降低返料量,并与整线工艺匹配。搅齿造粒机属于湿法造粒,发酵后含水率约20%—40%的有机物料可直接进入造粒,无需像部分湿法工艺那样先进行高水分造粒再大量烘干。因此,相比圆盘、转鼓等需要较多烘干的湿法造粒,搅齿造粒机在烘干能耗上具备一定优势。 从烘干能耗看,搅齿造粒机的主要节能点在于“造粒前不强制干燥”。发酵鸡粪、牛粪、猪粪、污泥、秸秆粉等物料腐熟后含水率通常较高,如果采用需要先烘干再成型的工艺,燃料、电费和热能损失都会增加。搅齿造粒机在物料含水率合适时即可成球,造粒后颗粒相对坚实,后续烘干负荷相对更低。不过,它并不一定完全取消烘干。如果成品需要长期储存、运输或包装水分要求较低,仍需配置烘干、冷却和筛分工段,只是烘干强度通常低于高水分湿法造粒。 从返料率看,搅齿造粒机的成粒率通常可达80%—90%以上,部分工况下可更高。返料率越低,意味着进入破碎、回混、再造粒的物料越少,电耗、人工和设备磨损也会相应下降。实际返料量与原料细度、含水率、搅齿转速、进料量以及筛分效率密切相关。水分过低时粉料多,水分过高时颗粒易粘连,都会增加返料。因此,运行中应根据物料状态及时调整,避免为追求产量而忽视成球稳定性。 从运行成本看,搅齿造粒机的能耗主要来自电机、输送、筛分及后续烘干冷却。与干法挤压造粒相比,它通常仍需一定烘干;与高水分湿法造粒相比,它又能减少烘干负担。综合来看,搅齿造粒机的节能优势体现在:发酵物料可直接造粒、颗粒成型较快、返料可控、整线烘干压力相对较小。对于以畜禽粪便、秸秆、菌渣、污泥等发酵有机物料为主的中小规模生产线,搅齿造粒机能在成球效果和能耗之间取得较好平衡。 选型时建议重点考察三点:一是原料含水率是否与设备适配;二是成粒率和返料率是否稳定;三是烘干、冷却、筛分是否与造粒产能匹配。只有把搅齿造粒机放在整条生产线中评估,才能真实体现其节能效果和长期运行成本优势。2026-11-12
-
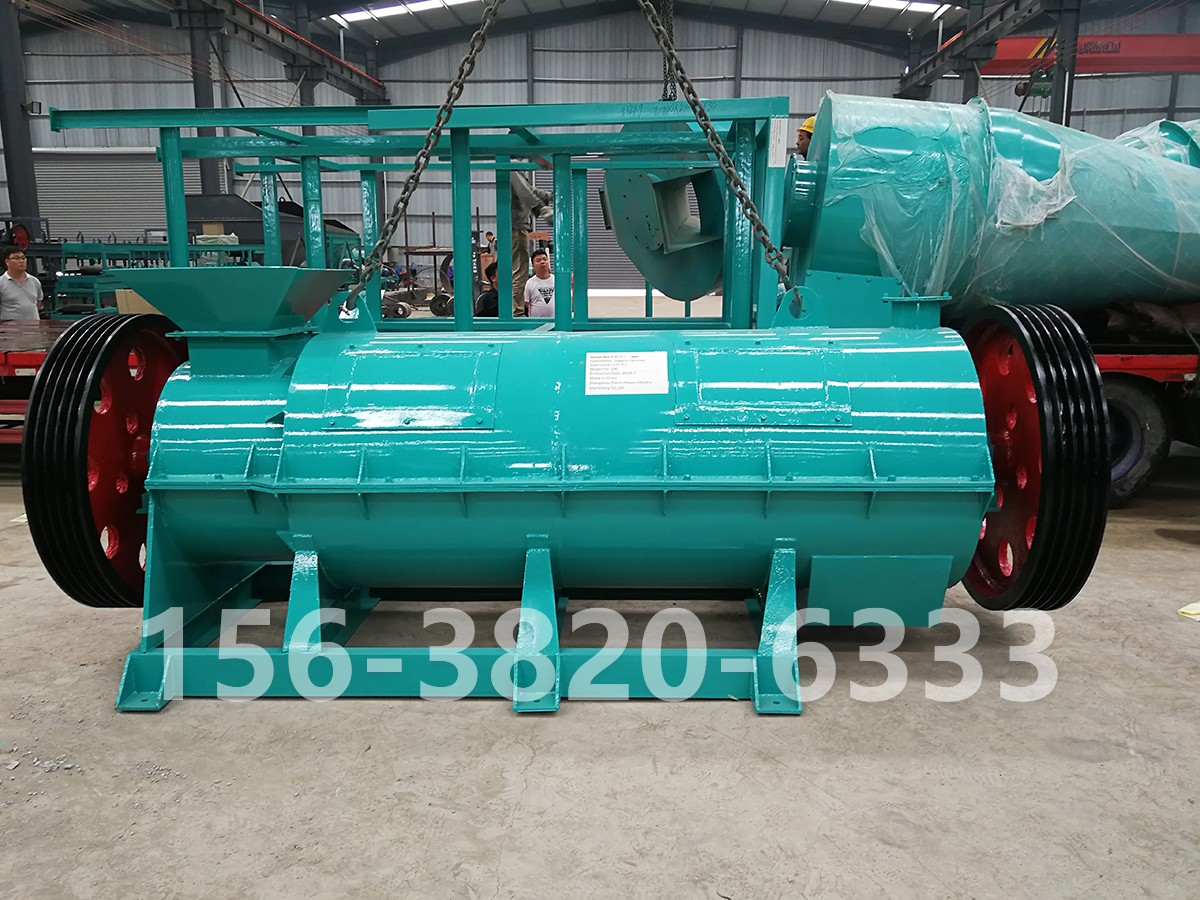 新型有机肥造粒机工作原理:搅齿造粒为什么适合发酵有机肥新型有机肥造粒机 通常采用湿法搅齿造粒工艺,其核心是利用高速旋转的搅齿对含水率较高的粉状物料进行搅拌、挤压、摩擦和团聚,使物料在造粒筒体内逐步形成球状颗粒。与传统挤压造粒不同,湿法搅齿造粒不需要把物料压成柱状再整形,而是在一定水分条件下直接成球,因此特别适合发酵鸡粪、牛粪、猪粪、污泥、秸秆粉、菌渣等有机基料。 发酵后的有机肥物料往往含水率较高,并带有一定粘性。如果采用干法挤压造粒,需要把水分控制得较低,否则容易粘辊、堵模;而湿法搅齿造粒恰恰可以利用这种粘性,使细小颗粒在搅齿作用下相互碰撞、团聚、压实,逐渐形成粒径均匀的球状颗粒。物料含水率一般控制在合理范围时,成球速度快,颗粒表面致密,返料量相对较低。 新型有机肥造粒机的造粒筒体内通常设置搅齿和衬板,搅齿在主轴带动下旋转,对物料产生剪切和推动力。物料从进料端进入后,在搅齿作用下不断翻滚、碰撞,细小颗粒逐步团聚成球,较大颗粒在摩擦中进一步密实。通过调节主轴转速、进料量和物料水分,可以控制颗粒大小和成球率。对于粒径要求较高的产品,还可配合筛分、抛圆等工序,进一步提升成品均匀度和外观圆整度。 这种工艺对发酵有机肥的适应性较强。发酵物料经过腐熟后,纤维、有机质和水分分布并不完全均匀,湿法搅齿造粒能够在造粒过程中继续混合、打散和团聚,减少结块和粒径不均问题。相比圆盘造粒,搅齿造粒的机械化程度更高,成球过程更稳定;相比挤压造粒,它对高湿物料的适应性更好,不需要把物料烘干后再造粒,有利于缩短工艺流程。 当然,湿法搅齿造粒也并非完全不受原料条件限制。物料细度、含水率、纤维含量和粘结性都会影响成球效果。水分过低时,颗粒难以团聚,粉料增多;水分过高时,颗粒容易粘连,筛分返料增加。因此,生产前应通过粉碎、混合等工序把物料处理到合适状态,并在运行中根据出料情况及时调整转速和进料量。 总体来看, 新型有机肥造粒机 凭借湿法搅齿造粒原理,能够较好匹配发酵有机肥含水率高、粘性大、有机质丰富的特点。它成球速度快、颗粒圆整度较好、对纯有机物料适应性强,适合鸡粪、牛粪、污泥、秸秆等有机肥生产线使用。对于希望提高成球率、降低返料、稳定颗粒品质的有机肥生产企业来说,是一种值得重点考虑的造粒设备方案。2026-11-12
-
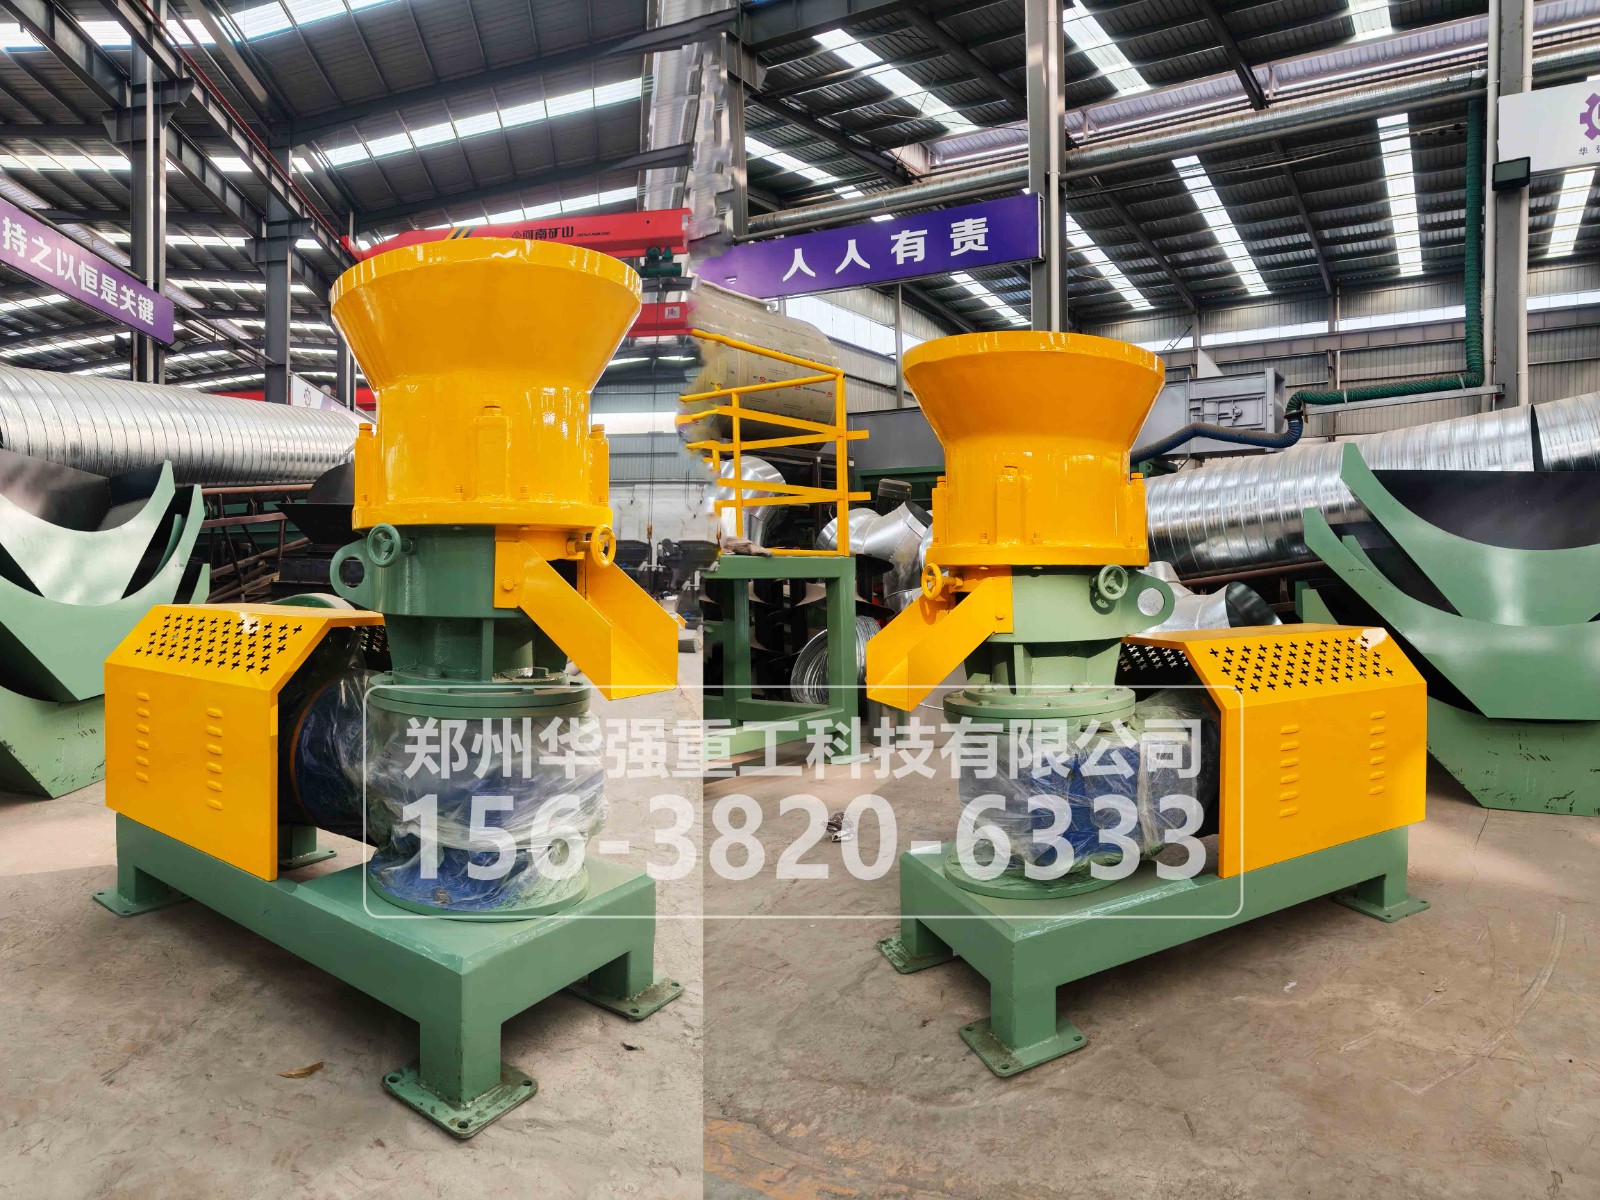 有机肥挤压造粒机有哪几种:对辊/双模/平模/环模怎么选有机肥挤压造粒机 不是一个机型,而是一类 干法冷压造粒设备 的统称:粉料不加水、不加热、不进烘干炉,靠机械压力硬挤成粒。市面上主流分四路—— 对辊挤压、双模造粒、平模挤压、环模挤压 。四者原理同源,但辊/模结构、出粒形状、时产档位和耗材成本差得很远。选型别先问"哪种好",先问自家的料、产量和卖相要哪一种。 一、四种机型,结构差在哪 对辊挤压造粒机 :两根相向旋转的辊轮,辊皮上铣弧型球窝,液压把粉料预压进辊缝,脱模后经破碎辊打成单粒。出扁球或圆柱粒,抗压强度高、全程不升温,做生物有机肥、菌肥和有机无机复混肥很稳;弱点是辊皮是专用件,换一套不便宜。 双模造粒机 :同一主机兼容 平模盘与环模圈 两种模具,换模就能切工艺,不少厂还配双层可翻面模盘,一面磨完翻面接着用。适合原料杂、订单粒径常变、又不想买两台主机的中型厂。它不是"多了一副模",是给产线留了切换余量。 平模挤压造粒机 :水平圆盘模上压辊碾压,粉料从模孔向下挤出,靠自重落料。结构很简单、占地小、两相电小机型多,时产多在 0.5~2 吨,家庭农场、合作社自用和试产阶段很合适;代价是连续性和颗粒密度不如环模。 环模挤压造粒机 :环形模圈配内向压辊,由饲料环模机改型而来,挤压线速度稳、模孔压缩比一致,时产 3~8 吨往上,颗粒密实、粉化率低,商品颗粒肥和复混肥厂的主流档;但整机重、电耗和模具投入都高一档。 二、别被名字绕晕:双模 ≠ 平模加环模 平模、环模是 专机专用 :一台机只装一种模,把单一工况跑到底。双模是 一机两用 :共用主机、传动和喂料,只换模盘与压辊组件。 所以预算紧、料单一,买专机更划算;原料一换就要改粒径、或者同时接有机肥和复混肥订单,双模的切换价值才体现出来。核参数时顺带问一句:平模能翻面、环模是不是也得整换——有些厂只给平模做了双层结构,环模仍是单面受力,后期耗材账完全不一样。 三、选型盯这 5 个维度 规模 :时产 0.5~2 吨看平模;3~8 吨看环模或双模;10 吨以上多机并联,对辊和环模都行。 原料 :四路都吃干料,含水常见卡在 9%~14%、细度 60 目上下,具体以带料试机为准。纤维长、轻质菌渣要先剪碎;化肥类高氯高硫料优先高铬辊皮或合金模。 卖相与强度 :要机播不碎、运输抗压、保菌活,选对辊冷压;要圆整度接近圆球,平模/环模再接抛圆段,别指望挤压机直接出滚圆球。 耗材 :对辊看辊皮,平模环模看模盘,双模看两面模孔是否都做双面淬火。问清"一套能压多少吨、能不能单买",比只比主机价实在。 电与厂房 :小平模可两相电、旧棚就能放;环模和对辊大机型要三相、做基础、留除铁和除尘位。 四、试机别只看出粒圆不圆 带自家干粉连续跑 4 小时,记四组数: 进机含水与细度、辊隙或模孔压缩比与主机电流、成粒率与筛下粉率、颗粒抗压强度与包装前料温 。同一批料分别上两种机型跑,比听十句参数介绍都准。 对辊拼强度与保菌,平模拼轻巧低门槛,环模拼连续增产,双模拼一机切换。四种 有机肥挤压造粒机 没有通吃款,把原料含水、时产、颗粒卖相和模具耗材这四张牌摊开,机型基本就自己浮出来了。2026-11-11


